


Korrelationsleistung und Kontrollmethoden des Rückprallphänomens bei Stanzteilen aus Kohlenstoffstahlblech
Feb 05, 2026
Rebound-Kernkognition
Beim Stanzen von Kohlenstoffstahl ist der Rückprall das Hauptproblem, das dazu führt, dass die Abmessungen der Blechstanzteile aus Kohlenstoffstahl von den Designstandards abweichen. Sein Wesen besteht darin, dass das Material unter der Stempellast synchron eine plastische und elastische Verformung erfährt. Wenn die äußere Last entfernt wird, erholt sich der elastische Verformungsteil, was zu einer Abweichung zwischen der Form des Teils und den Konstruktionsabmessungen der Form führt. Dieses Problem ist bei verschiedenen Stanzprozessen für Kohlenstoffstahl weit verbreitet und stellt insbesondere die Kontrolle der Maßhaltigkeit von präzisen kundenspezifischen Metallstanzteilen vor große Herausforderungen. Um eine wirksame Kontrolle des Rückpralls zu erreichen, besteht die Hauptvoraussetzung darin, den intrinsischen Zusammenhang zwischen dem Rückprallphänomen und der Kernleistung von Kohlenstoffstahl zu klären und so den Grundstein für die anschließende Entwicklung gezielter Kontrollstrategien zu legen.
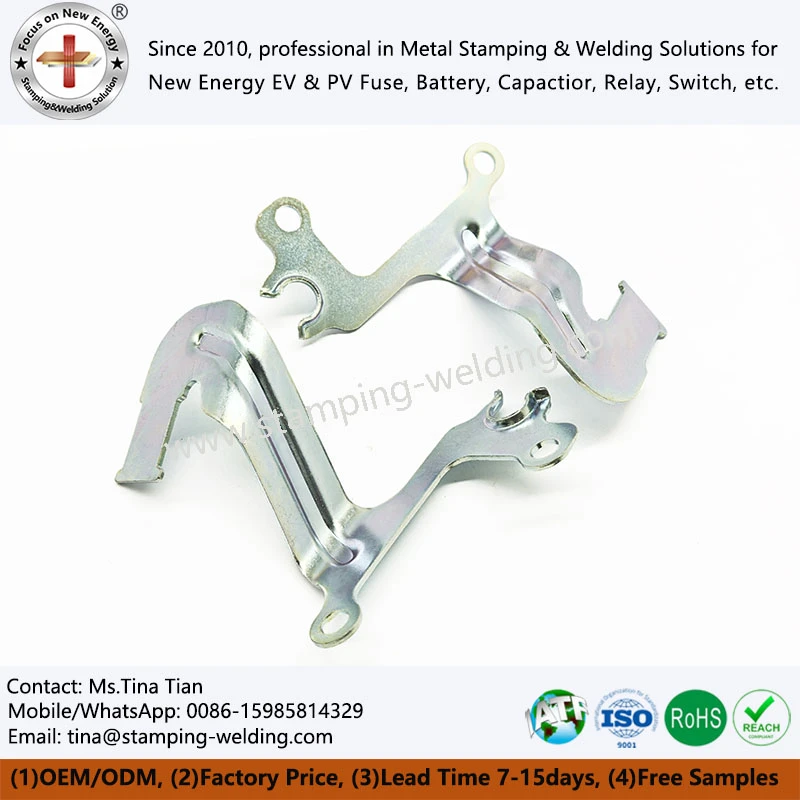
Leistungskorrelationsanalyse
Das Auftreten von Rückprall steht in direktem Zusammenhang mit mehreren Kerneigenschaften von Kohlenstoffstahl, die zusammen den elastischen Erholungstrend von Materialien für Stanzteile aus Kohlenstoffstahlblech während der Stanzverformung bestimmen. Unter diesen ist der Einfluss des Elastizitätsmoduls, der Streckgrenze und Zugfestigkeit sowie des Kaltverfestigungsindex am kritischsten. Der Elastizitätsmodul ist der zentrale Indikator dafür, dass Materialien einer elastischen Verformung standhalten. Je niedriger der Elastizitätsmodul, desto größer ist die elastische Verformung bei gleicher Stempelbelastung und desto deutlicher ist die Rückprallamplitude nach dem Entladen. Darüber hinaus ist dieser Indikator innerhalb des herkömmlichen Temperaturbereichs für das Stanzen von Kohlenstoffstahl grundsätzlich stabil und es ist schwierig, eine Rückprallkontrolle durch Temperaturanpassung zu erreichen. Die Streckgrenze bestimmt die kritische Spannung, bei der das Material eine plastische Verformung erfährt. Kohlenstoffstahl mit geringer Streckgrenze ist anfälliger für eine ausreichende plastische Verformung, mit einem geringeren Anteil an elastischer Verformung und einem relativ geringeren Rückprall; Je höher das Verhältnis von Zugfestigkeit zu Streckgrenze (Verhältnis von Festigkeit zu Streckgrenze) ist, desto stärker ist die Fähigkeit des Materials, Spannungen nach dem Fließen standzuhalten, und desto größer ist die Angemessenheit der plastischen Verformung, die den Rückpralleffekt bis zu einem gewissen Grad ausgleichen kann. Der Kaltverfestigungsindex spiegelt die Geschwindigkeit der Festigkeitsänderung mit der Verformung während der Materialverformung wider. Je höher der Index, desto schneller steigt die Festigkeit im Verformungsbereich, die kumulative elastische Dehnung nimmt zu und der Rückpralltrend ist signifikanter. Im Gegensatz dazu ist der Erholungstrend relativ sanft.

Mehrdimensionale Kontrolle
Durch die Kombination der Leistung von Kohlenstoffstahl mit dem gesamten Stanzprozess kann ein umfassendes Rückprallkontrollsystem aus drei Kernebenen aufgebaut werden: Materialauswahl und Vorbehandlung, Optimierung von Prozessparametern und Umformmethoden sowie Kontrolle der Formstruktur und -genauigkeit. Auf Materialebene sollte eine genaue Auswahl basierend auf den Schwierigkeits- und Genauigkeitsanforderungen der Präzisionsmetallstanzformung getroffen werden. Für einfache Formen und Teile mit geringer Präzision kann kohlenstoffarmer Stahl mit niedriger Streckgrenze und niedrigem Kaltverfestigungsindex ausgewählt werden. Für komplexe Tiefziehteile oder Teile mit hohen Festigkeitsanforderungen sollte mikrolegierter Stahl mit niedrigem Kohlenstoffgehalt ausgewählt werden, um ein Gleichgewicht zwischen Festigkeit und Rückprallleistung zu erzielen. Gleichzeitig werden Vorbehandlungsprozesse wie Glühen, Säurewaschen und die Steuerung der Kaltwalzreduktionsrate eingesetzt, um die Materialeigenschaften und die Gleichmäßigkeit der Dicke des progressiven Stanzens zu stabilisieren und durch Leistungsschwankungen verursachte Rückprallabweichungen zu reduzieren. Auf Prozessebene lässt sich die Spannungsverteilung optimieren, indem die Prägegeschwindigkeit angepasst, der Kantendruck abgestuft und die Warmprägetechnik gezielt eingesetzt wird. Gleichzeitig können Verbundumformverfahren wie Überbiegeformen und anschließende Formgebungsprozesse eingesetzt werden, um den elastischen Erholungseffekt direkt auszugleichen. Auf Formebene können durch die Einrichtung elastischer Kompensationsblöcke, die Optimierung des Hohlkehlenradius der konkaven Form und andere Strukturdesigns die Spannungskonzentration und die elastische Dehnung reduziert werden, während gleichzeitig die Oberflächenqualität und Maßgenauigkeit der Form verbessert, durch Reibung verursachte Spannungsungleichmäßigkeiten reduziert und indirekt die Rückprallunsicherheit verringert werden.
Closed-Loop-Verifizierung
Die Rückprallkontrolle von Carbon Steel Metal Stamping ist keine Optimierung einer einzelnen Verbindung, sondern erfordert einen geschlossenen -Loop-Prozess der „Testanpassung der Stanzerkennung“, um eine stabile Implementierung zu erreichen. Während der Probestanzphase ist es notwendig, die Schlüsselabmessungen der Teile genau zu ermitteln und die Rückprallabweichungsdaten aufzuzeichnen; Basierend auf den Erkennungsergebnissen und Materialleistungsparametern wird eine Finite-Elemente-Simulationssoftware verwendet, um die Rückprallmenge vorherzusagen und zentrale Steuerungselemente wie Formkompensation und Prozessparameter gezielt zu optimieren. Durch mehrere Probestanz- und Einstellungsrunden kann eine stabile Kontrolle der Rückprallabweichung in der Massenproduktion erreicht werden, und die Maßhaltigkeit der Teile kann in der Regel auf das Niveau IT8-IT10 verbessert werden, wodurch die Nachfrage nach präzisem China Metal Steel-Stanzen für Automobile in Bereichen wie Automobil und mechanische Ausrüstung erfüllt wird. Dieser Closed-Loop-Verifizierungsprozess ist nicht nur ein Test der Wirksamkeit der Kontrollstrategie, sondern auch ein wichtiges Glied bei der kontinuierlichen Optimierung des Kontrollplans auf der Grundlage tatsächlicher Produktionsszenarien und stellt sicher, dass der Rückprallkontrolleffekt den tatsächlichen Produktionsanforderungen entspricht.

Kontaktieren Sie uns
Als professioneller Hersteller vonStanzteile aus KohlenstoffstahlblechWenn Sie diesbezügliche Produktanpassungen, Beratung zur Rückprallkontrolltechnologie oder Kooperationsbedarf haben, können Sie sich jederzeit gerne an uns wenden. Wir verlassen uns auf unsere professionelle technische Kompetenz, um Ihnen maßgeschneiderte Lösungen und effiziente Reaktionsdienste zu bieten.


