


Gängige Oberflächenbehandlungen und Produktionsvorkehrungen für Aluminium-Photovoltaik-Halterungszubehör
Apr 09, 2026
Gängige Oberflächenbehandlungsverfahren für Aluminium-Photovoltaik-Halterungszubehör
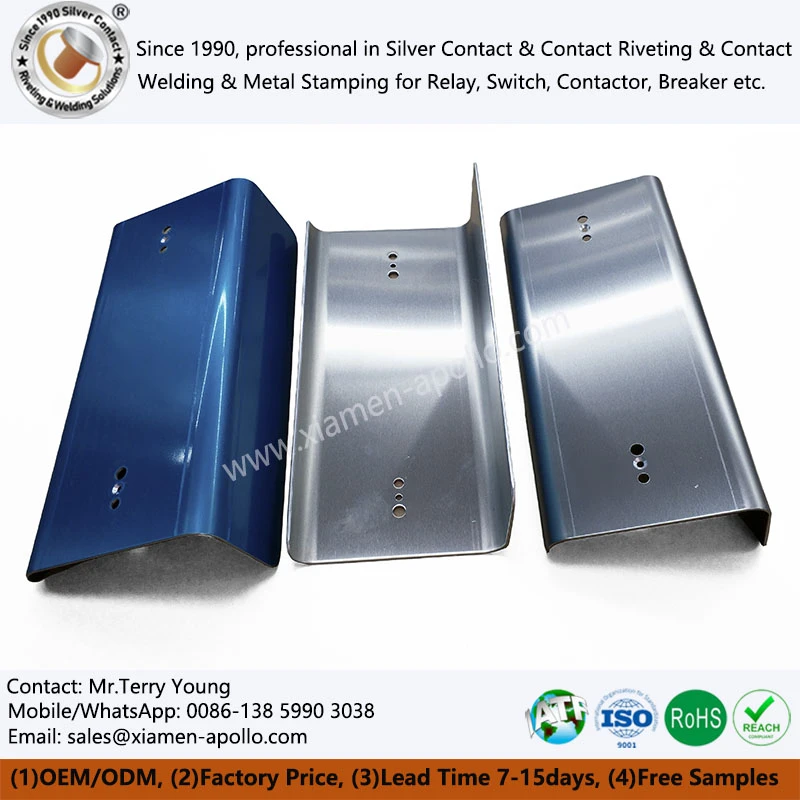
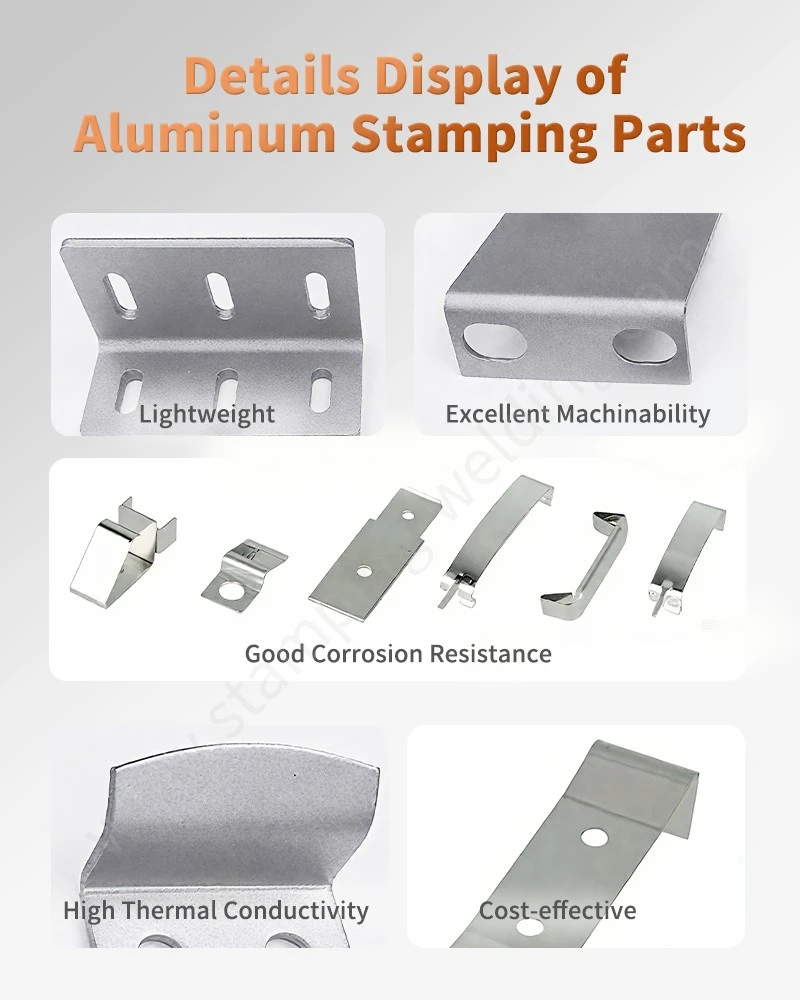
Aluminium-Solar-Mittelklemmen werden häufig in Bereichen wie der Luft- und Raumfahrt, der Automobilindustrie, dem Maschinenbau, dem Schiffbau und der chemischen Industrie eingesetzt. Aufgrund seiner geringen Dichte, hohen Festigkeit, guten Plastizität und starken Leitfähigkeit verfügt es über gute mechanische Eigenschaften. Gleichzeitig ist zur Verbesserung des Aussehens und anderer Eigenschaften des Werkstücks in der Regel eine Oberflächenbehandlung erforderlich.
Zu den gängigen Oberflächenbehandlungsmethoden gehört Sandstrahlen, das die Oberfläche glatter, schöner und präziser machen und die Leistung des Werkstücks verbessern kann, indem es die Haftung zwischen dem Stanzteil aus photovoltaischer Aluminiumlegierung und der Beschichtung erhöht;
Durch die Eloxierungsbehandlung von Aluminium können die Verschleißfestigkeit und Härte von Aluminiumoberflächen verbessert und durch Oxidation verschiedene Oberflächenfarben erzielt werden. Drahtziehbehandlung, die hauptsächlich zu dekorativen Zwecken verwendet wird. Zu den gängigen Arten gehören gerades Drahtziehen, zufälliges Drahtziehen, spiralförmiges Drahtziehen und Fadendrahtziehen. Durch eine Polierbehandlung kann die Oberfläche von Aluminiumwerkstücken einem Spiegeleffekt nahe kommen und die Güte und Ästhetik des Werkstücks verbessert werden. Allerdings ist die Oberflächenleistung nach dem Polieren gering und leicht zu zerkratzen, sodass ein sorgfältiger Schutz erforderlich ist.
Vorsichtsmaßnahmen für die Formgestaltung
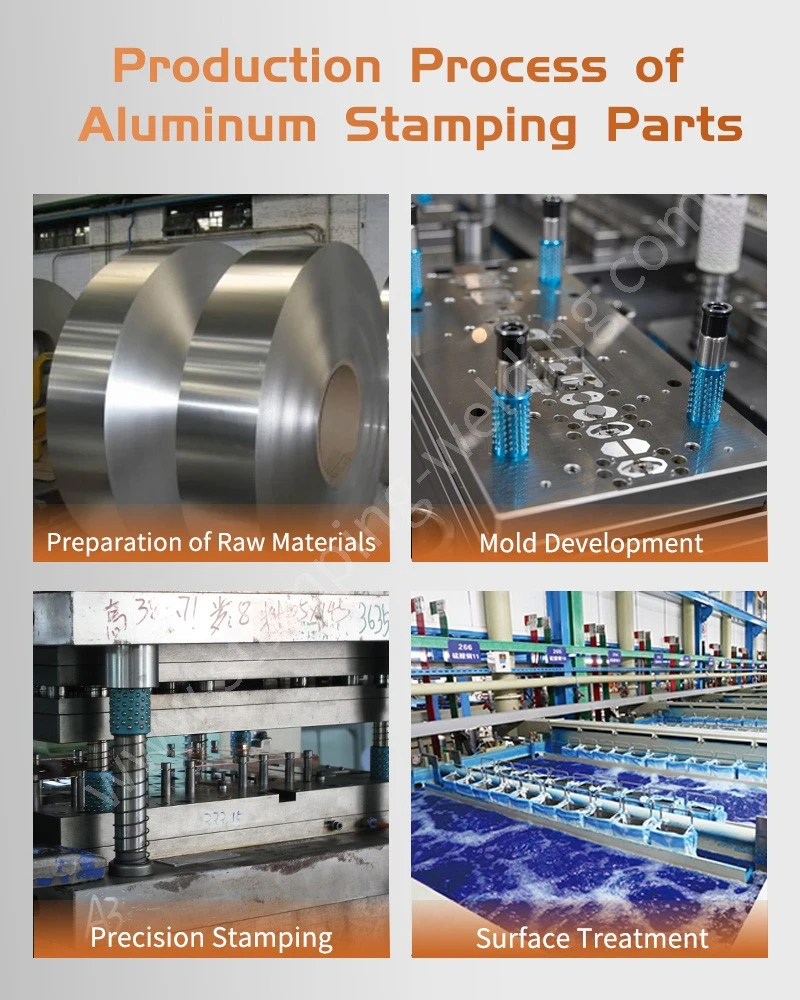
Bei der Stanzproduktion sind Fotovoltaik-Halterungszubehörteile aus Aluminium aufgrund ihrer relativ weichen Materialien, hohen Preise, leichtem Bruch und einigen Produkten, die eine Nachbearbeitung erfordern (z. B. Drahtziehen, Eloxieren usw.), anfällig für Probleme wie Spitzen und Kratzer beim Stanzen. Im Hinblick auf die Formgestaltung sollte das Stanzen so weit wie möglich im hinteren Teil des Projekts angeordnet werden, ohne die Anzahl der Prozesse zu beeinträchtigen. Selbst bei Produkten mit einer großen Anzahl von Stanzungen ist es möglich, über die Einrichtung eines zusätzlichen Projekts nachzudenken, um die Stanzung auf der Rückseite anzuordnen. Aufgrund der Weichheit des Aluminiummaterials und der Tendenz zur Verstopfung der Form ist es ratsam, beim Entwurf der Form den Spalt zwischen den beiden Seiten auf eine Dicke von 10 % einzustellen. Für die Schneidkante ist eine gerade Tiefe von 2 mm besser geeignet, und eine Verjüngung von 0,8 Grad bis 1 Grad ist angemessen.
Vorsichtsmaßnahmen beim Biegen und Formen
Aluminiummaterial neigt während des Biegevorgangs zur Bildung von Aluminiumspänen, die zu punktuellen Schäden und Einkerbungen führen können. Daher muss der Aluminiumrohstoff mit einer PE-Folie geschützt werden. Unter den Bedingungen des Walzens und Galvanisierens ist es vorzuziehen, den geformten Block zu polieren und mit Hartchrom zu beschichten. Bei Aluminium-Klemmhaken für Photovoltaik-Dachträger, die eloxiert werden müssen, kann das Produkt nicht vollständig gepresst werden, wenn es Abflachungs- und Drückvorgänge (180 Grad) erfordert, da das vollständige Pressen zu Säureaustritt führt. Es muss ein Spalt von 0,2–0,3 mm freigehalten werden, um den reibungslosen und rechtzeitigen Fluss der Säurelösung zu ermöglichen. Daher müssen bei solchen Verfahren Begrenzungsblöcke eingerichtet und die Form auf der Form markiert werden.
Anti-Cracking und wichtige Prozesspunkte
Aufgrund der Sprödigkeit und Rissanfälligkeit von Aluminiumwerkstoffen, insbesondere bei umgekehrter Faltung, ist es ratsam, auf die Herstellung von Druckleitungen möglichst zu verzichten. Auch wenn es notwendig ist, die Leitung zu drücken, sollte sie breiter und flacher gemacht werden, um die Gefahr von Rissen zu verringern. Insgesamt erfordert die Herstellung von Aluminium-Solarmodul-Endklemmen für PV-Montagesysteme eine präzise Steuerung verschiedener Aspekte wie Formdesign, Formprozess und anschließende Verarbeitung, um Produktqualität und Produktionseffizienz sicherzustellen.
Kontaktieren Sie uns
Die Oberflächenbehandlung vonZubehör für Photovoltaik-Halterung aus Aluminiums hängt eng mit dem Produktionsprozess zusammen, und verschiedene Behandlungsmethoden stellen spezifische Anforderungen an die Formengestaltung, Biegeumformung und Antirissmaßnahmen. Sollten Sie auf technische Probleme stoßen oder Anregungen zur Prozessoptimierung in der realen Produktion benötigen, können Sie sich jederzeit gerne an uns wenden.


