


Analyse häufiger Probleme und Lösungen im Stanzprozess des Stanzens von rostfreiem Metall
Feb 01, 2026
Kernüberblick über den Stanzprozess
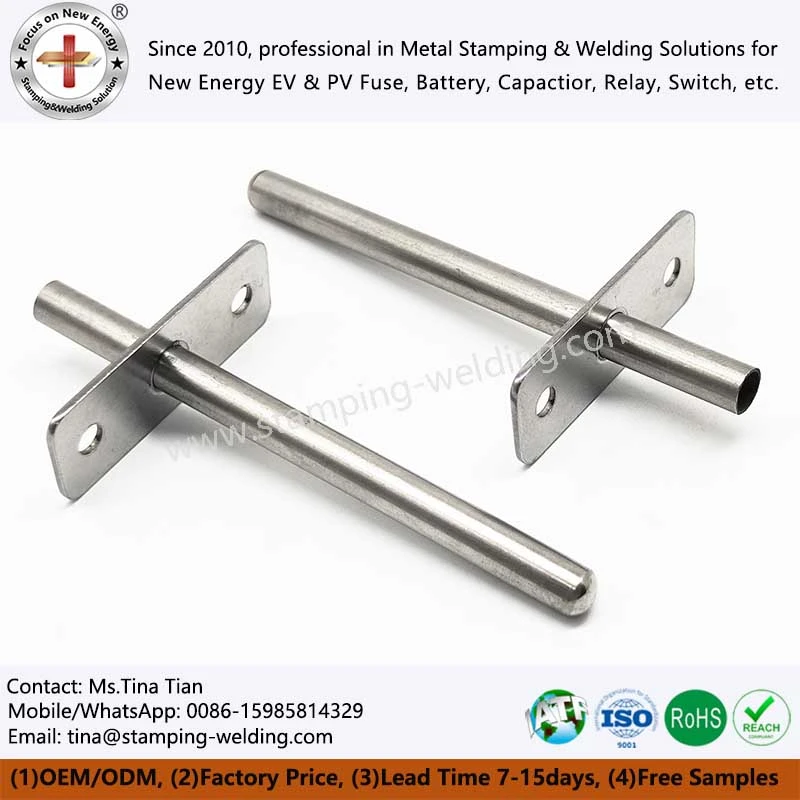
Die Stanztechnik ist eine der Kerntechnologien im Bereich der Metallverarbeitung. Sein Prinzip besteht darin, durch eine Form eine äußere Kraft auf den Werkstückrohling auszuüben, was zu einer plastischen Verformung oder Trennung des Materials führt und letztendlich ein rostfreies Metallstanzteil erhält, das den vorgegebenen Größen-, Form- und Leistungsanforderungen entspricht. Während des Streckprozesses des Stanzens von Edelstahl 304 sollten Entwurf und Auswahl des Prozessplans mit der Geräteleistung, dem Personalbetrieb und anderen tatsächlichen Produktionsbedingungen kombiniert werden, um sicherzustellen, dass der Plan fortschrittliche Technologie, wirtschaftliche Rationalität und Nutzungssicherheit aufweist. Aufgrund seiner besonderen Eigenschaften sind Edelstahlmaterialien während des Stanzprozesses anfällig für verschiedene Qualitäts- und Verarbeitungsprobleme. Die genaue Identifizierung der Problemursachen und die Ergreifung gezielter Lösungen ist der Schlüssel zur Sicherstellung der Produktionseffizienz und der Qualität des Edelstahlstanzens.
Qualitätsanpassungsprobleme und Gegenmaßnahmen für das Stempeln von Ölprodukten
Eine falsche Auswahl der Qualität des Stanzöls ist ein typisches Problem bei der Verarbeitung von rostfreiem Metall, das sich direkt auf die Produktqualität und die Glätte der Verarbeitung auswirkt. Die Anpassungsfähigkeit von Edelstahl-Stanz- und Strecköl ist entscheidend. Qualifiziertes Spezialstanz- und Strecköl enthält in der Regel Schwefel, Chlor und Verbundzusätze, die Probleme wie Verhärtung, Verformung, Grate und Risse bei der Werkstückbearbeitung wirksam unterdrücken und gleichzeitig Reibungsverluste zwischen Form und Material reduzieren können. Unter dem Gesichtspunkt der Bequemlichkeit bei der Weiterverarbeitung sollte Stanz- und Strecköl mit niedriger Viskosität bevorzugt werden, um die Reinigung und Bearbeitung fertiger Werkstücke zu erleichtern. Insgesamt sind eine rationelle Planung der Verarbeitungstechnologie, die Auswahl spezieller Stanz- und Strecköle und die Verwendung zuverlässiger Edelstahlsubstrate die wichtigsten Maßnahmen zur Verbesserung der Verarbeitungsqualität von Edelstahl-Stanzteilen und zur Vermeidung verschiedener ölbedingter Probleme.

Schwierigkeiten und Lösungen bei der Steuerung von Wärmebehandlungsprozessen
Die Kontrollschwierigkeiten im Wärmebehandlungsprozess sind ein weiteres wichtiges Problem bei der Verarbeitung von Stanzzugteilen aus Edelstahl 304, insbesondere bei Produkten mit hohen Härteanforderungen. Unter normalen Umständen korreliert die Härte von Materialien positiv mit der Schwierigkeit der Streckumformung. Je höher die Härte, desto schwieriger ist der Dehnvorgang. Daher muss bei einigen Edelstahl-Stanzteilen mit hohen Härteanforderungen der Prozessweg „Nacherwärmen nach dem Formen“ gewählt werden, um den endgültigen Härteindex zu erreichen. Allerdings neigt das Material während des Wärmebehandlungsprozesses aufgrund von Temperaturänderungen und Spannungsabbau zu Verformungen, was wiederum die Maßhaltigkeit der Stanzteile beeinträchtigt. Um dieses Problem zu vermeiden, ist es notwendig, die Verformung nach der Wärmebehandlung im Voraus während der Formkonstruktionsphase vorherzusagen. Durch die Optimierung der Formstruktur und die Bereitstellung einer angemessenen Verformungskompensation kann sichergestellt werden, dass die Produktgröße nach der Wärmebehandlung den Designanforderungen entspricht.

Analyse des Problems und der Ursachen des schnellen Verschleißes von Prägestempeln
Der schnelle Verschleiß des Prägestempels ist ein zentrales Problem, das die Produktionseffizienz und die Kostenkontrolle von Edelstahlclips einschränkt. Seine Ursachen konzentrieren sich hauptsächlich auf zwei Aspekte: Genauigkeit des Formaufbaus und Verarbeitungsbedingungen. Geringe Abstände zwischen den Formen, neutrale Abweichungen zwischen konvexen und konkaven Formen, unzureichende Genauigkeit der Formsitze und Führungskomponenten sowie unzureichende Genauigkeit der Revolvereinsätze können zu einer ungleichmäßigen Belastung der Form während des Stanzens führen, was den Verschleiß verschlimmert. Darüber hinaus beschleunigen unangemessene Verarbeitungsbedingungen den Matrizenverlust: Dieselbe Matrize wird über einen längeren Zeitraum ununterbrochen gestanzt, was zu einer Überhitzung des Stempels aufgrund der kontinuierlichen Reibung führt, wodurch die Härte und Verschleißfestigkeit der Matrizenmaterialien verringert wird. Die durch lokale Stanzvorgänge wie Stufenstanzen, Stanzwinkel und Scherung erzeugte Querkraft kann dazu führen, dass sich der Stempel verschiebt, was lokal zu übermäßigem Verschleiß der Precision Metal Stamping-Form führt und deren Lebensdauer verkürzt.
Kontaktieren Sie uns
Dieser Artikel fasst die häufigsten Kernprobleme und entsprechenden Lösungen des Edelstahlstanzprozesses als Referenz für die Industrie zusammen. Wenn Sie individuelle Bearbeitungen, technische Beratung oder andere Wünsche haben, können Sie sich jederzeit gerne an uns wenden. Wir liefern exklusivStanzen aus rostfreiem MetallLösungen und technischen Support, die auf Ihr spezifisches Szenario zugeschnitten sind. Wir freuen uns auf eine Win-Win-Zusammenarbeit!


